অনুসন্ধান করুন

আপনার হাতে একটি নতুন এইচভিএলপি বন্দুক, এক কাপ তাজা পেইন্ট এবং একটি পৃষ্ঠ যা আপনি আবার রং করবেন না। প্রথম পাসটি সাধারণত সূক্ষ্ম দেখায়, তবে দ্বিতীয় পাসটি দ্রুত রানে পরিণত হতে পারে, ঝাঁকুনিতে পরিণত হতে পারে এবং প্রান্তের কাছে শুষ্ক, ধুলোময় প্যাচ হতে পারে। যদি এটি পরিচিত শোনায় তবে বন্দুকটি খুব কমই সমস্যা।
এখানে উপসংহারটি মনে রাখার মতো: একটি এইচভিএলপি স্প্রেয়ার একটি পরিষ্কার, এমনকি ফিনিশ তৈরি করে যখন তিনটি বিষয় একসাথে কাজ করে — বায়ু সরবরাহ, পেইন্ট সান্দ্রতা এবং আপনি যেভাবে বন্দুকটি সরান। এগুলোর কোনোটিই নিজে থেকে ঠিক করা কঠিন নয়, তবে যে কোনো একটিকে এড়িয়ে গেলে আবরণে অবিলম্বে দেখা যায়। এই নির্দেশিকাটি ব্যাখ্যা করে যে কীভাবে সেটআপ থেকে পরিচ্ছন্নতার মাধ্যমে একটি HVLP স্প্রেয়ার ব্যবহার করতে হয়, চাপ, দূরত্ব, ওভারল্যাপ এবং রক্ষণাবেক্ষণের অভ্যাস যা আসলে গুরুত্বপূর্ণ।
কেন HVLP একটি ক্লিনার ফিনিশ সরবরাহ করে
HVLP মানে উচ্চ ভলিউম, লো প্রেসার। বন্দুকটি কম চাপে এয়ার ক্যাপের মধ্য দিয়ে প্রচুর পরিমাণে বাতাস ঠেলে রংকে অ্যাটমাইজ করে — ক্যাপে মোটামুটি 10 পিএসআই এবং সাধারণত এয়ার ইনলেটে 25-30 পিএসআই। সেই নরম, উচ্চ-ভলিউম এয়ারস্ট্রিমের কারণেই এইচভিএলপি বন্দুকগুলি প্রচলিত সংকুচিত-এয়ার স্প্রে বন্দুকের তুলনায় পৃষ্ঠ থেকে অনেক কম পেইন্ট বাউন্স করে।
এখানে সবচেয়ে দরকারী পরিমাপ হ'ল স্থানান্তর দক্ষতা: আবরণের শতাংশ যা অগ্রভাগ ছেড়ে যায় এবং আসলে ওয়ার্কপিসে অবতরণ করে। সাধারণত ইপিএ এবং ফিনিশিং ইন্ডাস্ট্রি নির্দেশিকাগুলিতে উদ্ধৃত পরিসংখ্যানগুলি প্রচলিত এয়ার স্প্রে বন্দুকের প্রায় 30-40% স্থানান্তর দক্ষতা রাখে, যখন একটি সঠিকভাবে টিউন করা এইচভিএলপি বন্দুক সাধারণত 65% বা তার চেয়ে বেশি হয়। একটি ক্যাবিনেট বা একটি গাড়ির প্যানেলের জন্য, এই পার্থক্যটির অর্থ হল কম উপাদান ব্যবহার করা, কম ওভারস্প্রে এবং একটি পরিচ্ছন্ন কাজের এলাকা।
বাণিজ্য বন্ধ বায়ু চাহিদা. এইচভিএলপির জন্য একটানা আয়তনের বাতাস প্রয়োজন; যদি কম্প্রেসার ঠিক রাখতে না পারে, তাহলে প্যাটার্নটি সরু হয়ে যায়, ফ্যান ফ্লিকার হয় এবং ফিনিসটি বিচ্ছিন্ন হয়ে যায়। যে কারণে বায়ু সরবরাহ প্রথম জিনিস বাছাই করা হয়.
স্প্রে করার আগে আপনার যা দরকার
আপনি কোন উপাদান মিশ্রিত করার আগে এই চারটি উপাদান প্রস্তুত করুন। প্রথম HVLP অধিবেশন পুনরায় বালিতে শেষ হওয়ার সবচেয়ে সাধারণ কারণ তাদের মধ্যে একটিকে এড়িয়ে যাওয়া।
- বায়ু সরবরাহ। একটি কম্প্রেসার-ফেড এইচভিএলপি বন্দুক প্রস্তাবিত ইনলেট চাপে প্রায় 6-9 CFM গ্রহণ করে। কম্প্রেসারকে অবশ্যই সেই আউটপুটটি ক্রমাগত ধরে রাখতে হবে এবং বহির্গামী বাতাস একটি জল/তেল বিভাজকের মধ্য দিয়ে যেতে হবে। টারবাইন-ভিত্তিক এইচভিএলপি সিস্টেমগুলির নিজস্ব ব্লোয়ার রয়েছে, যা কম্প্রেসার প্রশ্নটিকে সম্পূর্ণরূপে সরিয়ে দেয়।
- সঠিক অগ্রভাগ এবং সুই সেট। অগ্রভাগের আকার সাধারণত 1.0 মিমি থেকে 2.5 মিমি পর্যন্ত হয়। একটি 1.3-1.4 মিমি সেট স্বয়ংচালিত প্রাইমার, বেসকোট এবং ক্লিয়ারকোট অনুসারে; 1.7-2.0 মিমি কাঠের প্রাইমার এবং উচ্চ-সান্দ্রতা সামগ্রী পরিচালনা করে।
- পেইন্ট প্রস্তুতি। প্রতিটি আবরণ কাপে যাওয়ার আগে একটি নিষ্পত্তিযোগ্য জাল ফিল্টারের মাধ্যমে ছেঁকে নিন। দুই-উপাদান পেইন্টগুলিকে পুঙ্খানুপুঙ্খভাবে মিশ্রিত করতে হবে এবং কয়েক মিনিটের জন্য ছেড়ে দিতে হবে।
- একটি বায়ুচলাচল কর্মক্ষেত্র। ওভারস্প্রে কণা দ্রুত তৈরি হয়। সর্বনিম্ন, ক্রস-বাতাস চলাচলের সাথে একটি জায়গায় কাজ করুন; একটি সঠিক স্প্রে বুথ বড় কাজের জন্য ভাল।
আপনি যদি এখনও একটি বন্দুক বেছে নিয়ে থাকেন, তাহলে দ্রাবক সামঞ্জস্যের জন্য একটি স্টেইনলেস স্টিলের তরল পথ সন্ধান করুন, একটি আরামদায়ক ট্রিগার পৌঁছান এবং একটি পরিবর্তনযোগ্য এয়ার ক্যাপ, সুই এবং অগ্রভাগ সমাবেশ করুন৷ এই বিবরণগুলি নির্ধারণ করে যে বন্দুকটি বছরের পর বছর ধরে ব্যবহার করা কতটা সহজ।
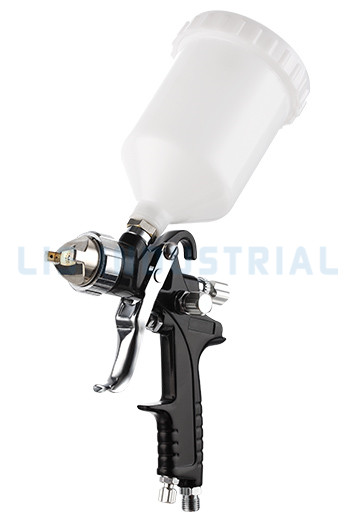
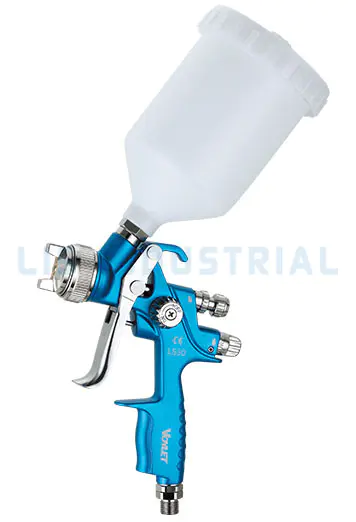 20oz কাপ সহ ভয়লেট LS30 বায়ুসংক্রান্ত HVLP গ্র্যাভিটি ফিড স্প্রে গান এই এইচভিএলপি গ্র্যাভিটি ফিড স্প্রে বন্দুকটিতে একটি স্টেইনলেস স্টিলের তরল পথ, ক্রোম-প্লেটেড ব্রাস এয়ার ক্যাপ এবং সামঞ্জস্যযোগ্য অগ্রভাগের আকার রয়েছে, যা এটিকে স্বয়ংচালিত, কাঠের কাজ এবং প্লাস্টিকের আবরণ প্রকল্পের জন্য একটি ব্যবহারিক পছন্দ করে তোলে। পণ্য দেখুন →
আপনার HVLP স্প্রেয়ার সেট আপ করা হচ্ছে
একবার ইকুইপমেন্ট ঠিক হয়ে গেলে, এই চারটি সেটআপ ধাপ ক্রমানুসারে অনুসরণ করুন। প্রতিটি ধাপে এক মিনিটেরও কম সময় লাগে, তবে ফিনিশের সম্মিলিত প্রভাব বিশাল।
- এয়ার লাইন সংযুক্ত করুন এবং খাঁড়ি চাপ সেট করুন। বেশিরভাগ মাধ্যাকর্ষণ-ফিড HVLP বন্দুকের জন্য, বন্দুকের খাঁড়িতে 25-29 psi থেকে শুরু করুন। এয়ার ক্যাপ চাপ তখন মোটামুটি 10 psi এ স্থির হয়। যদি আপনার বন্দুকটি একটি রূপান্তর প্রকারের হয় বা একটি টারবাইন দ্বারা খাওয়ানো হয়, তাহলে আপনার HVLP স্প্রে বন্দুকের জন্য প্রস্তুতকারকের বর্ণিত মানগুলি অনুসরণ করুন৷
- উপাদান পূরণ করুন এবং স্ট্রেন. কাপে একটি জাল ফিল্টারের মাধ্যমে পেইন্টটি ঢেলে দিন। জলবাহিত সমাপ্তির জন্য, জল দিয়ে ধীরে ধীরে পাতলা করুন, সাধারণত 5-10%, যতক্ষণ না পেইন্টটি একটি মসৃণ, অবিচ্ছিন্ন ফিতায় একটি আলোড়নকারী লাঠি থেকে প্রবাহিত হয়।
- তরল এবং পাখা নিয়ন্ত্রণ সেট করুন. প্যাটার্ন প্রশস্ত করতে ফ্যান নিয়ন্ত্রণ ঘড়ির কাঁটার বিপরীত দিকে ঘুরিয়ে দিন; পেইন্ট প্রবাহ কমাতে তরল নিয়ন্ত্রণ ঘড়ির কাঁটার দিকে ঘুরিয়ে দিন। বন্দুকের বডির সাথে ফ্লাশ সম্পর্কে ফ্যান প্রশস্ত খোলা এবং তরল নিয়ন্ত্রণ দিয়ে শুরু করুন।
- স্ক্র্যাপ উপাদান পরীক্ষা. পিচবোর্ডে দুই সেকেন্ডের স্প্রে করুন এবং প্যাটার্নটি অধ্যয়ন করুন। একটি স্বাস্থ্যকর HVLP প্যাটার্ন হল একটি প্রতিসম ডিম্বাকৃতি যার সূক্ষ্ম, এমনকি ফোঁটাও থাকে। যদি প্যাটার্নটি এক প্রান্তে ভারী হয়, তাহলে এয়ার ক্যাপ নোংরা হয় বা তরল প্রবাহ খুব বেশি সেট করা হয়।
উপরের চিত্রটি সেই অংশগুলিকে লেবেল করে যা আপনি প্রায়শই সামঞ্জস্য করবেন। ফ্লুইড নব পেইন্টের ভলিউম নিয়ন্ত্রণ করে, এয়ার ক্যাপ ফ্যানের আকার দেয় এবং বন্দুকটি স্থির গতিতে চলার পরেই ট্রিগারটি সরানো উচিত।
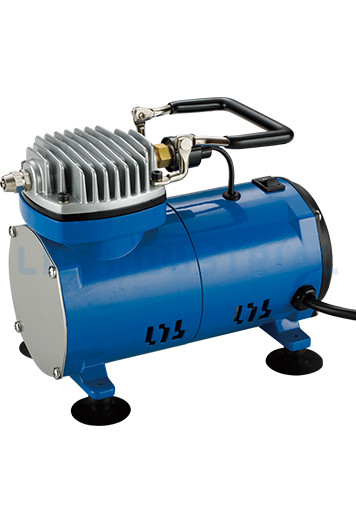 V-505 লিস ইন্ডাস্ট্রিয়াল দ্বারা পোর্টেবল এয়ারব্রাশ মিনি এয়ার কম্প্রেসার 95W মোটর, 0.65 CFM ডিসপ্লেসমেন্ট এবং 1/4" গ্যাস থ্রেড কানেক্টর সহ, পোর্টেবল পেইন্টিং কাজের জন্য আদর্শ একটি কমপ্যাক্ট তেল-মুক্ত এয়ার কম্প্রেসার বিশেষভাবে এয়ার ব্রাশ করার জন্য ডিজাইন করা হয়েছে। পণ্য দেখুন →
স্প্রে করার কৌশল যা ত্রুটি প্রতিরোধ করে
টেকনিক হল যেখানে ফিনিশিং জিতে বা হেরে যায়। আপনার প্রথম সেশনের সময় এই নির্দিষ্ট সংখ্যাগুলি ব্যবহার করুন এবং আপনি অবিলম্বে পার্থক্য দেখতে পাবেন।
- বন্দুকটি পৃষ্ঠের সাথে লম্ব রাখুন। বন্দুকটি কাত করার ফলে পাখার এক প্রান্ত অন্যটির চেয়ে বেশি পেইন্ট করে, স্ট্রাইপ তৈরি করে যা শুধুমাত্র কোট ফ্ল্যাশ করার পরেই দেখা যায়।
- পৃষ্ঠ থেকে বন্দুকটি 6-8 ইঞ্চি (15-20 সেমি) ধরে রাখুন। 6 ইঞ্চির কাছাকাছি রান তৈরি করে; 8 ইঞ্চির বেশি দূরত্ব ফ্লাইটে ফোঁটা শুকাতে দেয় এবং একটি রুক্ষ, ধূলিময় টেক্সচার তৈরি করে।
- চলন্ত অবস্থায় শুধুমাত্র ট্রিগার. স্ট্রোক শুরু করুন, ট্রিগারটি চেপে ধরুন, পৃষ্ঠ জুড়ে সরান এবং দিক পরিবর্তন করার ঠিক আগে ট্রিগারটি ছেড়ে দিন। স্ট্রোকের শেষে ট্রিগার করা ভারী প্রান্ত এবং স্যাগগুলির প্রধান কারণ।
- প্রতিটি পাস 50% দ্বারা ওভারল্যাপ করুন। পরের পাসটি আগের ফ্যানের অর্ধেক ঢেকে দিন। এটি একটি অভিন্ন ফিল্ম বেধ দেয় এবং বাঘের ফিতে এবং পাতলা দাগ প্রতিরোধ করে।
উপরের চার্টটি একটি আবরণ স্থাপনের দুটি উপায়ের তুলনা করে। ওভারল্যাপ ছাড়াই, ফিল্ম প্রোফাইল শিখর এবং উপত্যকা গঠন করে; 50% ওভারল্যাপের সাথে, পৃষ্ঠটি একটি সামঞ্জস্যপূর্ণ বেধে সমতল হয়ে যায় যা সমানভাবে নিরাময় করে এবং অনেক কম স্যান্ডিংয়ের প্রয়োজন হয়।
কীভাবে একটি পেইন্ট স্প্রে বন্দুক ধরে রাখতে হয় এবং পরিচালনা করতে হয় তার একটি পৃথক নির্দেশিকা হাতের অবস্থান এবং কব্জির গতিকে আরও বিশদে কভার করে, যা বিশেষত দরকারী যখন আপনি প্রথমবার উল্লম্ব প্যানেলগুলি স্প্রে করছেন।
HVLP স্প্রে করার সাধারণ সমস্যা এবং সমাধান
এমনকি সতর্ক ফিনিশাররাও ত্রুটি দেখতে পায়। বেশি পেইন্ট বা বেশি চাপ দিয়ে ক্ষতিপূরণ দেওয়ার চেষ্টা করার পরিবর্তে মূল কারণটি দ্রুত নির্ণয় করা। এই সারণীটি বেশিরভাগ ব্যর্থ HVLP কাজের জন্য দায়ী সমস্যাগুলি কভার করে।
| খুঁত | সাধারণ কারণ | সংশোধনমূলক ব্যবস্থা |
| রান এবং sags | অতিরিক্ত তরল প্রবাহ, বন্দুক খুব কাছাকাছি রাখা, ধীর পাস গতি | তরল প্রবাহ হ্রাস করুন, দূরত্ব বাড়ান, স্ট্রোকের গতি বাড়ান |
| কমলার খোসা | পেইন্ট সান্দ্রতা খুব বেশি, অ্যাটোমাইজেশন চাপ খুব কম | পেইন্টটি সামান্য পাতলা করুন, খাঁড়ি চাপ 2-3 psi বাড়ান |
| শুকনো স্প্রে | বন্দুক খুব দূরে রাখা, খুব দ্রুত পাস, উচ্চ বায়ু প্রবাহ | কাছাকাছি যান, ধীর গতিতে যান, এয়ার ক্যাপ চাপ কমিয়ে দিন |
| মাছের চোখ | পৃষ্ঠে সিলিকন, তেল বা মোমের দূষণ | পুঙ্খানুপুঙ্খভাবে ডিগ্রীজ করুন, একটি ফিশআই এলিমিনেটর অ্যাডিটিভ ব্যবহার করুন |
| থুতু বা থুতু | তরল লাইন, আলগা কাপ, কম পেইন্ট স্তর মধ্যে আটকে বায়ু | কাপটি শক্ত করুন, উপাদানের রেখা পরিষ্কার করুন, কাপটি কমপক্ষে এক-চতুর্থাংশ পূর্ণ রাখুন |
| অসম ফ্যান প্যাটার্ন | আটকে থাকা এয়ার ক্যাপ গর্ত, জীর্ণ অগ্রভাগ, কম বাতাসের পরিমাণ | এয়ার ক্যাপ পরিষ্কার করুন, জীর্ণ অংশ প্রতিস্থাপন করুন, কম্প্রেসার CFM চেক করুন |
| অসম ফ্যান প্যাটার্ন | আটকে থাকা এয়ার ক্যাপ গর্ত, জীর্ণ অগ্রভাগ, কম বাতাসের পরিমাণ | এয়ার ক্যাপ পরিষ্কার করুন, জীর্ণ অংশ প্রতিস্থাপন করুন, কম্প্রেসার CFM চেক করুন |
এই ত্রুটিগুলির বেশিরভাগই তিনটি ভেরিয়েবলে নেমে আসে: দূরত্ব, গতি এবং তরল প্রবাহ। ওয়ার্কপিসে ফিরে আসার আগে একবারে একটি পরিবর্তন করুন এবং কার্ডবোর্ডে পুনরায় পরীক্ষা করুন।
পরিষ্কার এবং রক্ষণাবেক্ষণ: প্রতিটি কাজের শেষ ধাপ
পরিষ্কার করা ঐচ্ছিক নয়। এমনকি এক ঘন্টার জন্য ভেজা পেইন্টের সাথে রেখে যাওয়া একটি বন্দুক অগ্রভাগের ভিতরে শুকনো উপাদান তৈরি করতে পারে যা পরে কোনও দ্রাবক সম্পূর্ণরূপে অপসারণ করবে না। নিম্নলিখিত রুটিনটি পাঁচ মিনিট সময় নেয় এবং ফিনিস গুণমান নির্ধারণকারী নির্ভুল অংশগুলিকে রক্ষা করে।
- কাপটি খালি করুন এবং স্প্রে করার সাথে সাথেই সঠিক দ্রাবক দিয়ে ফ্লাশ করুন।
- এয়ার ক্যাপ সরান এবং দ্রাবক মধ্যে ভিজিয়ে রাখুন। তার বা ধাতু পিক দিয়ে নির্ভুল এয়ার ক্যাপ গর্ত পরিষ্কার করবেন না।
- একটি নরম কাপড় দিয়ে সুই, অগ্রভাগ এবং তরল ডগা মুছুন।
- হালকা তেলের ড্রপ দিয়ে ট্রিগার পিভট এবং সুই প্যাকিং লুব্রিকেট করুন।
- প্যাকিং সিলের উপর চাপ কমানোর জন্য তরল সুইটি সামান্য আলগা করে বন্দুকটি সংরক্ষণ করুন।
আপনি যদি নিয়মিত প্রাইমার, কালার কোট এবং ক্লিয়ার কোটগুলির মধ্যে স্যুইচ করেন, একটি রেডিমেড স্প্রে গান কিট আপনাকে কাজের মাঝখানে সম্পূর্ণ স্ট্রিপ-ডাউন ছাড়াই সেটআপগুলির মধ্যে অদলবদল করতে দেয়।
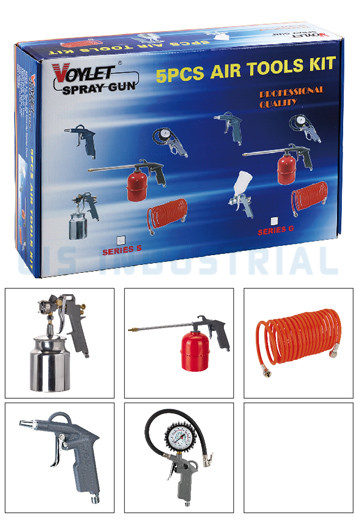 মাল্টি-কোটিং কাজের জন্য লিস ইন্ডাস্ট্রিয়াল থেকে AK1 স্প্রে গান কিট এই রেডিমেড স্প্রে বন্দুক কিটটি প্রাইমার, কালার কোট এবং ক্লিয়ার কোটগুলির মধ্যে সম্পূর্ণ ক্লিনিং ছাড়াই পরিবর্তন করার জন্য একটি বহুমুখী সেটআপ প্রদান করে, যা ন্যূনতম ওভারস্প্রে সহ উচ্চ-ভলিউমের নিম্ন-চাপের অ্যাপ্লিকেশনের জন্য উপযুক্ত। পণ্য দেখুন →
HVLP স্প্রেয়ার FAQ
প্রশ্ন 1: HVLP মানে কি?
উচ্চ ভলিউম, নিম্ন চাপ। এটি একটি স্প্রে বন্দুক যা ন্যূনতম ওভারস্প্রে এবং উচ্চ স্থানান্তর দক্ষতার সাথে পেইন্টকে পরমাণু করতে কম চাপে উচ্চ আয়তনের বায়ু ব্যবহার করে, প্রায় 10 পিএসআই এয়ার ক্যাপে।
প্রশ্ন 2: আমার কি একটি HVLP স্প্রে বন্দুকের জন্য একটি বিশেষ কম্প্রেসার দরকার?
হ্যাঁ। কম্প্রেসার-ফেড এইচভিএলপি বন্দুকের জন্য সাধারণত 6-9 CFM অবিচ্ছিন্ন বায়ুপ্রবাহের প্রয়োজন হয়। টারবাইন-ভিত্তিক এইচভিএলপি সিস্টেমগুলি তাদের নিজস্ব ব্লোয়ার অন্তর্ভুক্ত করে এবং দোকানের কম্প্রেসার ছাড়াই কাজ করে।
প্রশ্ন 3: এইচভিএলপি স্প্রে বন্দুকের উপর আমার কী বায়ুচাপ সেট করা উচিত?
বেশিরভাগ মাধ্যাকর্ষণ-ফিড এইচভিএলপি বন্দুকগুলি 25-30 পিএসআই এয়ার ইনলেটে চলে, যা ক্যাপে প্রায় 10 পিএসআই উত্পাদন করে। কম শুরু করুন এবং প্যাটার্ন চেক করার সময় ধীরে ধীরে চাপ বাড়ান।
প্রশ্ন 4: কেন আমার HVLP স্প্রেয়ার থুতু পেইন্ট করছে?
তরল লাইনে বাতাস, একটি আলগা ফিড কাপ, বা কাপে খুব কম পেইন্ট থুতু ফেলতে পারে। কাপটি শক্ত করুন, উপাদানের রেখাটি পরিষ্কার করুন এবং কাপটি কমপক্ষে এক-চতুর্থাংশ পূর্ণ রাখুন।
প্রশ্ন 5: একটি HVLP স্প্রেয়ারের জন্য আমার কতটা পাতলা ল্যাটেক্স পেইন্ট করা উচিত?
ভলিউম অনুসারে 5-10% জল দিয়ে শুরু করুন। সান্দ্রতা তাপমাত্রা, আর্দ্রতা এবং ব্র্যান্ডের উপর নির্ভর করে। সম্ভব হলে, একটি সান্দ্রতা কাপ দিয়ে পরিমাপ করুন এবং সর্বদা প্রথমে কার্ডবোর্ডে পরীক্ষা-স্প্রে করুন।
প্রশ্ন 6: ব্যবহারের পরে আমি কীভাবে একটি HVLP স্প্রে বন্দুক পরিষ্কার করব?
দ্রাবক দিয়ে ফ্লাশ করুন, এয়ার ক্যাপ ভিজিয়ে রাখুন, সুই এবং অগ্রভাগ মুছে দিন, ট্রিগার পিভট লুব্রিকেট করুন এবং প্যাকিং সিল রক্ষা করার জন্য সূঁচ আলগা করে সংরক্ষণ করুন।