অনুসন্ধান করুন

A furniture workshop replaced its worn suction gun with a new 1.4 mm gravity model and immediately got worse results: the sanding sealer sprayed dry and gritty, while the same gun laid lacquer down perfectly. Nothing was wrong with the tool. The fluid nozzle was simply too small for a sealer that measured around 30 seconds on a Zahn #2 cup.
সেই গল্পটি মিনিয়েচারে স্প্রে বন্দুক নির্বাচনের পুরোটাই। একটি স্প্রে বন্দুক বিমূর্ত মধ্যে ভাল বা খারাপ হয় না; এটি একটি আবরণ, একটি স্তর এবং একটি বায়ু সরবরাহের সাথে মিলিত বা অমিল। চারটি সংখ্যা বেশিরভাগ কাজ করে: তরল অগ্রভাগ এবং সুচের আকার, ফিডের ধরন, এয়ার ক্যাপের চাপ এবং বায়ু খরচ। আপনি যা স্প্রে করেন এবং আপনার কম্প্রেসার যা সরবরাহ করে তার সাথে এই চারটি সারিবদ্ধ করুন এবং প্রায় কোনও সু-নির্মিত বন্দুক একটি পেশাদার ফিনিস তৈরি করবে।
এই নির্দেশিকাটি গুরুত্বপূর্ণ সেই ক্রমানুসারে সেই সংখ্যাগুলির মধ্য দিয়ে চলে, তারপরে ফিড সিস্টেম, কম্প্রেসার সাইজিং, অ্যাপ্লিকেশন-নির্দিষ্ট বাছাই এবং পরিষেবাযোগ্যতার বিশদগুলি কভার করে যা নির্ধারণ করে যে একটি বন্দুক এখন থেকে তিন বছর পরও ভাল পারফর্ম করবে কিনা।
চারটি সংখ্যা যা শেষ করার সিদ্ধান্ত নেয়
ম্যানুফ্যাকচারার স্পেক শীটগুলি দীর্ঘ চলে, কিন্তু শুধুমাত্র চারটি লাইন পরিবর্তন করে যা অগ্রভাগ ছেড়ে যায়।
- তরল অগ্রভাগ এবং সুই আকার. 1.3 মিমি, 1.5 মিমি, 1.8 মিমি ইত্যাদি হিসাবে লেখা, এটি তরল প্রবাহ এবং ফোঁটার আকার সেট করে। সুই এবং অগ্রভাগ একটি মিলে যাওয়া জোড়া এবং সবসময় একসাথে প্রতিস্থাপিত হয়।
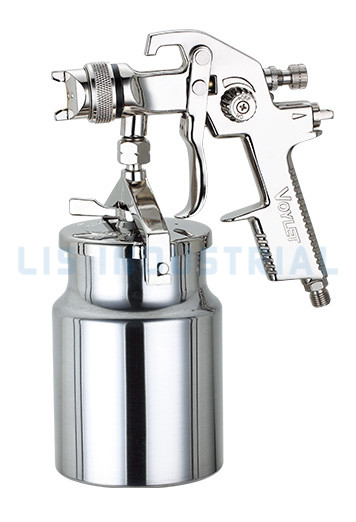
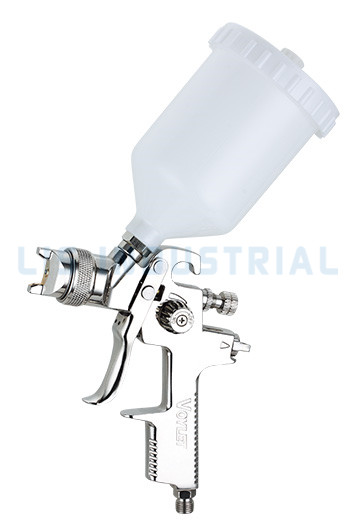
- ফিড টাইপ। মাধ্যাকর্ষণ (উপরে কাপ), স্তন্যপান (কাপ নীচে) বা চাপ (একটি দূরবর্তী ট্যাঙ্ক একটি পায়ের পাতার মোজাবিশেষ মাধ্যমে বন্দুক খাওয়ানো)। পছন্দ বিভিন্ন স্প্রে কোণে এবং ঘন উপকরণের সাথে আচরণ পরিবর্তন করে।
- এয়ার ক্যাপ চাপ এবং প্রযুক্তি। প্রচলিত বন্দুক 40 থেকে 60 psi এ পরমাণু তৈরি করে। এইচভিএলপি এবং এলভিএলপি বন্দুক কম এয়ার ক্যাপ চাপ দ্বারা সংজ্ঞায়িত করা হয়, যা স্থানান্তর দক্ষতা বাড়ায় এবং ওভারস্প্রে কাটে।
- একটি বিবৃত খাঁড়ি চাপ এ CFM এ বায়ু খরচ. এই চিত্রটি আপনার সংকোচকারীকে অবশ্যই সন্তুষ্ট করতে হবে। 8 CFM সরবরাহকারী একটি কম্প্রেসার থেকে 13 CFM দাবি করা একটি বন্দুক কখনই বিজ্ঞাপনের মতো আচরণ করবে না।
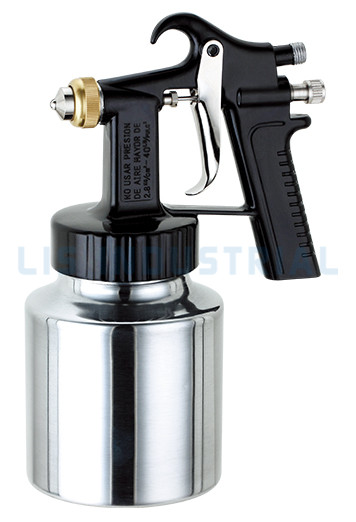
নীচের পরিসংখ্যানগুলি দেখায় যেখানে সেই স্পেসিফিকেশনগুলি টুলটিতেই বসে।
প্রতিটি সামঞ্জস্য সেই সংখ্যাগুলির মধ্যে একটিতে ফিরে আসে: তরল গাঁটটি সুই ভ্রমণকে নিয়ন্ত্রণ করে, প্যাটার্ন ভালভ ক্যাপে বাতাসকে পুনরায় বিতরণ করে এবং ইনলেট নিয়ন্ত্রক পরমাণু শক্তি সেট করে।
লেপ দিয়ে শুরু করুন, বন্দুক নয়
শখের ক্রেতারা ব্র্যান্ড বা দাম অনুসারে কেনাকাটা করে। পেশাদাররা কাপে যা যায় তা দ্বারা কেনাকাটা করেন। ব্র্যান্ড কথোপকথনে প্রবেশের অনেক আগেই সান্দ্রতা, কঠিন বিষয়বস্তু এবং শুকানোর গতি অগ্রভাগের আকার এবং ফিড সিস্টেম নির্ধারণ করে।
ব্যবহারিক পরিমাপ হল Zahn #2 কাপে সেকেন্ডের মধ্যে সান্দ্রতা, এবং বেশিরভাগ আবরণ সরবরাহকারী ডেটাশিটে একটি লক্ষ্য পরিসীমা প্রকাশ করে। পাতলা উপকরণ ছোট অগ্রভাগ প্রয়োজন যাতে বন্দুক পৃষ্ঠ বন্যা না; উচ্চ-সলিড প্রাইমারগুলির জন্য বড়গুলি প্রয়োজন বা তরল কেবল প্রবাহিত হবে না। যেখানে পাতলা করার অনুমতি দেওয়া হয়, সামান্য পাতলা করা সাধারণত বড় আকারের অগ্রভাগে ঝাঁপ দেওয়ার চেয়ে একটি ভাল পথ, কারণ অতিরিক্ত পাতলা করা ফিনিশকে পরিবর্তন করে এবং প্রতি পাসের কভারেজকে ধীর করে দেয়।
| আবরণ | সাধারণ সান্দ্রতা (জাহান #2) | অগ্রভাগের আকার | ফিড টাইপ |
| ছোপানো দাগ, ওয়াশকোট, পাতলা বার্ণিশ | 12-18 সেকেন্ড | 1.0-1.3 মিমি | মাধ্যাকর্ষণ, এলভিএলপি |
| অটোমোটিভ বেসকোট | 14-20 সেকেন্ড | 1.2-1.3 মিমি | মাধ্যাকর্ষণ, এইচভিএলপি বা এলভিএলপি |
| ক্লিয়ারকোট, একক পর্যায়ের টপকোট | 18-25 সেকেন্ড | 1.3-1.4 মিমি | মাধ্যাকর্ষণ, এইচভিএলপি |
| কাঠের সিলার, বার্নিশ, এনামেল | 25-35 সেকেন্ড | 1.5-1.8 মিমি | মাধ্যাকর্ষণ বা স্তন্যপান |
| প্রাইমার সারফেসার, হাই-বিল্ড প্রাইমার | 25-40 সেকেন্ড | 1.6-1.8 মিমি | চাপ বা মাধ্যাকর্ষণ |
| টেক্সচার, ইলাস্টোমেরিক, ছাদের আবরণ | 60 সেকেন্ড এবং তার বেশি, বা অপ্রস্তুত | 2.0-2.5 মিমি বা হপার | চাপ, ফড়িং |
কোল্ড ওয়ার্কশপের তাপমাত্রা সান্দ্রতা বাড়ায় এবং একটি সঠিকভাবে নির্দিষ্ট অগ্রভাগকে একটি ছোট আকারের মতো আচরণ করতে পারে। মোটামুটি 20 থেকে 25 ডিগ্রি সেলসিয়াস তাপমাত্রায় উষ্ণ করার উপাদানটি প্রায়শই সবচেয়ে সস্তায় পাওয়া যায়।
মাধ্যাকর্ষণ, সাকশন বা প্রেসার ফিড
ফিডের ধরন নির্ধারণ করে কিভাবে আবরণ অগ্রভাগে পৌঁছায় এবং এই একক পার্থক্যটি পরিবর্তিত হয় এরগনোমিক্স, তরল চাপ এবং একটি বন্দুক যে পরিমাণ উপকরণ পরিচালনা করতে পারে তার পরিসর।
| ফিড সিস্টেম | কিভাবে লেপ অগ্রভাগে পৌঁছায় | জন্য সেরা | সীমা |
| মহাকর্ষ | কাপ অগ্রভাগের উপরে বসে; মাধ্যাকর্ষণ প্লাস সামান্য ভ্যাকুয়াম | রিফিনিশ, কাঠের সমাপ্তি, বিস্তারিত কাজ, নিম্ন চাপ | প্রায় 0.6-1.0 L এর কাপ ক্ষমতা দীর্ঘ রান সীমাবদ্ধ করে |
| স্তন্যপান (সিফন) | অগ্রভাগের নীচে কাপ; ভেঞ্চুরি ভ্যাকুয়াম তরল উত্তোলন করে | পাতলা উপাদান বড় ভলিউম, সমতল প্যানেল | উচ্চ চাপ প্রয়োজন এবং মোটামুটি স্তর থাকতে হবে |
| চাপ | দূরবর্তী ট্যাঙ্ক একটি পায়ের পাতার মোজাবিশেষ মাধ্যমে তরল ফিড | ভারী আবরণ, শিল্প লাইন, দীর্ঘ স্প্রে সময় | অতিরিক্ত সরঞ্জাম, দীর্ঘ সেটআপ এবং পরিষ্কার |
বেশিরভাগ ওয়ার্কশপ এবং রিফিনিশ কাজের জন্য, ক মাধ্যাকর্ষণ ফিড স্প্রে বন্দুক এটি ডিফল্ট: এটি কম চাপে পরমাণু তৈরি করে, দ্রুত পরিষ্কার করে এবং ওভারহেড সহ যেকোনো কোণে স্প্রে করে। স্তন্যপান বন্দুকগুলি সংবেদনশীল থাকে যেখানে পাতলা উপাদানের বড় পরিমাণ সমতলভাবে প্রয়োগ করা হয়। প্রেশার ফিড একমাত্র বাস্তবসম্মত বিকল্প হয়ে ওঠে যখন আবরণ ভারী হয়, প্রতি অংশে স্প্রে করার সময় দীর্ঘ হয়, অথবা বন্দুকটি এমন একটি উৎপাদন লাইনে চলে যেখানে অপারেটরকে কাপ রিফিল করা উচিত নয়।
এইচভিএলপি, এলভিএলপি বা প্রচলিত: এয়ার ক্যাপ প্রেসার পড়ুন
এয়ার ক্যাপ চাপ নির্ধারণ করে যে অংশে আসলে কতটা পেইন্ট আসে। উত্তর আমেরিকা জুড়ে ব্যাপকভাবে উল্লেখ করা SCAQMD এবং CARB নিয়মের অধীনে, একটি এইচভিএলপি বন্দুক 10 psi বা তার কম এয়ার ক্যাপে পরমাণু তৈরি করে, যখন একটি প্রচলিত বন্দুক 40 থেকে 60 psi তে চলতে পারে এবং ওভারস্প্রে হিসাবে বুথ ফিল্টারগুলিতে আবরণের একটি বড় অংশ নিক্ষেপ করতে পারে।
বন্দুকের ধরন দ্বারা সাধারণ স্থানান্তর দক্ষতা
আবরণ-দক্ষতা এবং বায়ু-মানের সাহিত্যে সাধারণত উদ্ধৃত মধ্য-পরিসরের মান; প্রকৃত পরিসংখ্যান আবরণ, সেটিংস এবং অপারেটর কৌশলের সাথে পরিবর্তিত হয়।
স্থানান্তর দক্ষতা একটি বিমূর্ত সংখ্যা নয়। মোটামুটি 30 শতাংশ থেকে 65 শতাংশে যাওয়ার অর্থ হল কম উপাদান কেনা, কম মাস্কিং, কম ফিল্টার পরিবর্তন এবং একটি ক্লিনার বুথ, যে কারণে কম চাপের বন্দুকগুলি এতগুলি আঞ্চলিক সম্মতির নিয়মগুলিতে লেখা হয়৷
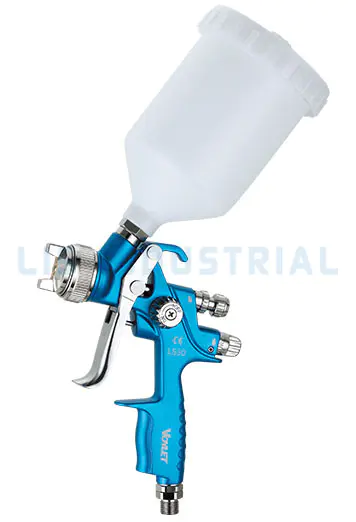 ভয়লেট LS30 বায়ুসংক্রান্ত HVLP গ্র্যাভিটি ফিড এয়ার স্প্রে গান 20oz কাপ অ্যাপ্লিকেশন ・ প্লাস্টিক আবরণ ・ স্বয়ংচালিত আবরণ ・ ধাতু আবরণ ・ কাঠের আবরণ পণ্য দেখুন →
HVLP দ্রাবক-জনিত টপকোটগুলির জন্য আদর্শ পছন্দ হিসাবে রয়ে গেছে যেখানে একটি কমপ্লায়েন্ট বুথ এবং পর্যাপ্ত আকারের একটি কম্প্রেসার ইতিমধ্যেই রয়েছে৷ LVLP দুটি বিশ্বের মধ্যে বসে: অনেক কম বায়ু খরচ, প্রায়শই 4 থেকে 8 CFM, একটি মাঝারি এয়ার ক্যাপ চাপে। যেখানে কম্প্রেসার ছোট বা কাজটি বিস্তারিত-ভিত্তিক, একটি LVLP স্প্রে বন্দুক একটি প্যানেল শেষ করবে যা একটি HVLP মডেল থেকে ক্ষুধার্ত এবং থুথু ফেলবে।
এয়ার সাপ্লাই বন্দুক ম্যাচ
বায়ু সরবরাহ যেখানে সবচেয়ে হতাশাজনক কেনাকাটার সিদ্ধান্ত নেওয়া হয়। কম্প্রেসারগুলি স্থানচ্যুতিতে বিক্রি হয়, বিনামূল্যে বায়ু সরবরাহ নয়, এবং দুটির মধ্যে ব্যবধানটি বাস্তব: 14 CFM-এ বিজ্ঞাপন দেওয়া একটি ইউনিট সাধারণত 90 psi-এ 9 বা 10 CFM এর কাছাকাছি সরবরাহ করে।
কাজের চাপে সাধারণ বায়ু খরচ (CFM)
প্রতিনিধি মডেলের জন্য মধ্য-পরিসরের পরিসংখ্যান; সর্বদা CFM রেটিং পড়ুন আপনি যে ইনলেট চাপ ব্যবহার করতে চান, সর্বোচ্চ নয়।
একটি কার্যকর নিয়ম হল এমন একটি কম্প্রেসার বেছে নেওয়া যার ফ্রি এয়ার ডেলিভারি বন্দুকের রেটেড CFM-কে কমপক্ষে 30 শতাংশ ছাড়িয়ে যায়, তারপর রান ছোট এবং পায়ের পাতার মোজাবিশেষ চর্বি রাখুন। 25 ফুটে একটি 3/8 ইঞ্চি পায়ের পাতার মোজাবিশেষ 50 ফুটে 1/4 ইঞ্চি পায়ের পাতার মোজাবিশেষের চেয়ে অনেক বেশি চাপ ধরে রাখে। ফিল্টার-নিয়ন্ত্রকটি বন্দুকের প্রান্তে কম্প্রেসার প্রান্তের পরিবর্তে ফিট করুন, তাই আপনি যে চাপটি সেট করেন তা বন্দুকটি আসলে যে চাপ দেখে।
আর্দ্রতা এবং তেল বাতাসের গুণমানের অন্য অর্ধেক। একটি কোলেসিং ফিল্টার প্লাস একটি ডেসিক্যান্ট বা রেফ্রিজারেটেড ড্রায়ার মাছের চোখের জল এবং আঠালোকে নষ্ট করে এমন তেলকে সরিয়ে দেয় এবং এটি পুনরায় রং করার চেয়ে অনেক কম খরচ করে।
কাজের দ্বারা বন্দুক চয়ন করুন
স্বয়ংচালিত রিফিনিশ এবং স্পট মেরামত
বেসকোট সাধারণত 1.2 থেকে 1.3 মিমি অগ্রভাগের মধ্য দিয়ে চলে, ক্লিয়ারকোট 1.3 থেকে 1.4 মিমি, উভয়ই একটি মাধ্যাকর্ষণ-ফেড এইচভিএলপি বা এলভিএলপি বন্দুকের মাধ্যমে প্রায় 25 থেকে 29 পিএসআই ইনলেট চাপে চলে। স্পট মেরামত, জ্যাম এবং ব্লেন্ড 0.8 থেকে 1.0 মিমি অগ্রভাগের সাথে একটি ডেডিকেটেড ডিটেইল বন্দুককে পুরস্কৃত করে, যা তরলের পরিমাণ কম রাখে এবং মিশ্রণকে নিয়ন্ত্রণ করা অনেক সহজ করে তোলে।
 F2 গ্র্যাভিটি ফিড মিনি এয়ার পেইন্ট স্প্রে গান এয়ারব্রাশ তরল অগ্রভাগ(মিমি)(ইত্যাদি):0.5 পণ্য দেখুন →
আসবাবপত্র এবং কাঠের কাজ
বার্ণিশ এবং দাগ 1.3 থেকে 1.5 মিমি পরিসরে বসে, যখন উচ্চ-বিল্ড সিলার এবং পিগমেন্টেড বার্নিশের জন্য 1.5 থেকে 1.8 মিমি প্রয়োজন। কম চাপের বন্দুক থেকে কাঠের দোকানগুলি দ্বিগুণ লাভ করে: ওভারস্প্রেতে কম উপাদান নষ্ট হয়, এবং বুথের মধ্য দিয়ে কম বায়ু চলাচল করে, যার অর্থ কম বায়ুবাহিত ধূলিকণা ভেজা ফিল্মে বসতি স্থাপন করে।
 MGQ300 তরল অগ্রভাগ(মিমি)(ইত্যাদি):1.3 পণ্য দেখুন →
টেক্সচার, শিল্প আবরণ এবং সূক্ষ্ম বিবরণ
দেয়ালের টেক্সচার এবং ইলাস্টোমেরিক আবরণ 2.0 থেকে 2.5 মিমি ডগা সহ একটি হপার বা প্রেসার-ফেড বন্দুকের জন্য আহ্বান করে। স্বয়ংক্রিয় উত্পাদন লাইনগুলি একটি নিয়ামক দ্বারা ট্রিগার করা স্বয়ংক্রিয় বন্দুক ব্যবহার করে, যেখানে অপারেটরের অনুভূতির চেয়ে সামঞ্জস্যতা বেশি গুরুত্বপূর্ণ। এয়ারব্রাশ, 0.2 থেকে 0.5 মিমি, সম্পূর্ণরূপে একটি পৃথক শৃঙ্খলা।
কি একটি সস্তা এক থেকে একটি নির্ভরযোগ্য বন্দুক পৃথক
একবার কাজের সাথে স্পেসিফিকেশন মিলে গেলে, পাঁচ বছর স্থায়ী এবং পাঁচ মাস স্থায়ী একটি টুলের মধ্যে পার্থক্য হল পরিষেবাযোগ্যতা। অর্ডার করার আগে এই পয়েন্টগুলি পরীক্ষা করুন:
- সুই, অগ্রভাগ এবং এয়ার ক্যাপ সেটগুলি খুচরা হিসাবে পাওয়া যায়, তাই পুরো বন্দুকের পরিবর্তে পরিধানের অংশগুলি প্রতিস্থাপন করা যেতে পারে।
- তরল পথে সীল এবং প্যাকিংগুলি দ্রাবক-প্রতিরোধী, সাধারণত PTFE বা ফ্লুরোইলাস্টোমার।
- তরল প্যাসেজের চারপাশে দৃশ্যমান ছিদ্রযুক্ত ঢালাইয়ের পরিবর্তে শরীরটি মেশিন করা হয়।
- নির্মাতা একটি নথিভুক্ত মানের সিস্টেমে কাজ করে। LIS, উদাহরণস্বরূপ, বলে যে এটি ISO 9000 প্রয়োজনীয়তা অনুসরণ করে, প্যাকিংয়ের আগে 100 শতাংশ ফাংশন পরীক্ষা করে এবং প্রাসঙ্গিক মডেলগুলিতে CE এবং GS সার্টিফিকেশন ধারণ করে।
- থ্রেড এবং ইনলেট মানগুলি আপনার অঞ্চলের সাথে মেলে, সেটা G 1/4 বা NPT যাই হোক না কেন, আপনার কেনা আঞ্চলিক কিটের সাথে।
পাঁচ মিনিটের কেনার চেকলিস্ট
- আপনি যে আবরণটি প্রায়শই স্প্রে করেন তা লিখুন, এর সান্দ্রতা এবং এর কঠিন বিষয়বস্তু।
- উপরের আবরণ টেবিল থেকে অগ্রভাগের আকার নির্বাচন করুন, তারপর সরবরাহকারী স্টক নিশ্চিত করুন যে সুই এবং অগ্রভাগ সেট।
- আপনার কাজের অবস্থান, অংশের আকার এবং দৈনিক ভলিউম থেকে ফিড সিস্টেম চয়ন করুন।
- প্রয়োজনীয় CFM এবং এয়ার ক্যাপ চাপ নিশ্চিত করুন, তারপর আপনার সংকোচকারীর বিনামূল্যে বায়ু সরবরাহের সাথে তাদের তুলনা করুন।
- আপনি প্রথম ইউনিট অর্ডার করার আগে অতিরিক্ত জিনিসপত্র, সীল, থ্রেড স্ট্যান্ডার্ড এবং সার্টিফিকেশন যাচাই করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
গাড়ী পেইন্টিংয়ের জন্য আমার কী আকারের স্প্রে বন্দুক দরকার?
বেশিরভাগ রিফিনিশের কাজে বেসকোটের জন্য 1.2-1.3 মিমি অগ্রভাগ এবং 1.3-1.4 মিমি ক্লিয়ারকোটের জন্য গ্রাভিটি-ফেড HVLP বা LVLP বন্দুক ব্যবহার করা হয়, সাধারণত 25-29 psi ইনলেট চাপে।
একটি HVLP স্প্রে বন্দুক একটি প্রচলিত বন্দুক থেকে ভাল?
বেশিরভাগ দোকানের কাজের জন্য, হ্যাঁ। এইচভিএলপি সাধারণত 65 শতাংশ বা তার বেশি আবরণ পৃষ্ঠে সরবরাহ করে যা প্রচলিত উচ্চ-চাপ বন্দুকের জন্য মোটামুটি 25-40 শতাংশের বিপরীতে, যার অর্থ কম ওভারস্প্রে এবং কম উপাদান খরচ।
মাধ্যাকর্ষণ ফিড এবং সাকশন ফিড স্প্রে বন্দুকের মধ্যে পার্থক্য কী?
গ্র্যাভিটি বন্দুক কাপটিকে অগ্রভাগের উপরে ধরে রাখে এবং যেকোনো অবস্থানে নিম্নচাপে কাজ করে। সাকশন বন্দুকগুলি অগ্রভাগের নীচে একটি কাপ থেকে উপাদানগুলিকে টেনে নেয়, উচ্চ চাপের প্রয়োজন হয় এবং মোটামুটি স্তরে থাকা উচিত।
এইচভিএলপি স্প্রে বন্দুকের জন্য আমার কী আকারের এয়ার কম্প্রেসার দরকার?
ট্যাঙ্কের আকার নয়, ফ্রি এয়ার ডেলিভারি ম্যাচ করুন। 11 CFM গ্রাসকারী একটি বন্দুক একটানা চালানোর জন্য মোটামুটি 14-16 CFM ফ্রি এয়ার ডেলিভারি প্রয়োজন। ছোট 2-3 HP ইউনিট সাধারণত পুরো প্যানেলে রাখতে পারে না।
আমি কি স্প্রে বন্দুক দিয়ে ল্যাটেক্স পেইন্ট বা ওয়াল টেক্সচার স্প্রে করতে পারি?
হ্যাঁ, কিন্তু একটি আদর্শ 1.4 মিমি স্বয়ংচালিত সেটআপের সাথে নয়। একটি 2.0-2.5 মিমি অগ্রভাগ, বা একটি হপার বা প্রেসার-ফেড টেক্সচার বন্দুক ব্যবহার করুন এবং ল্যাটেক্সকে কিছুটা পাতলা করার আশা করুন।
সুই এবং অগ্রভাগ প্রতিস্থাপন করার সময় আমি কিভাবে জানব?
যখন প্যাটার্নটি অসম হয়ে যায়, তখন তরল আউটপুট একই সেটিংয়ে নেমে যায়, বা ফ্যানটি লেজ তৈরি করে যে প্যাটার্ন সামঞ্জস্য আর ঠিক করতে পারে না। পরিধান ধীরে ধীরে হয়, তাই তুলনা করার জন্য একটি নতুন সেট রাখুন।